
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ขายส่ง
การหล่อซิลิกาโซลที่มีความแม่นยำ · อุปทานที่เชื่อถือได้ · ราคาตรงจากโรงงาน
ขายส่งฮาร์ดแวร์ทางทะเลสำหรับการสั่งซื้อจำนวนมาก
อุปกรณ์ทางทะเลที่ทำจากสแตนเลส 316 สำหรับผู้ค้าส่ง ผู้จัดจำหน่าย และผู้ต่อเรือ ส่งรายการสินค้าของคุณ และปริมาณที่ต้องการขอแคตตาล็อกและใบเสนอราคา
28 ปี
ผู้เชี่ยวชาญด้านเครื่องมือและการหล่อ
เชี่ยวชาญในเครื่องมือที่มีความแม่นยำและความแม่นยำของซิลิกาโซลสแตนเลสเกรดมารีน 316
การคัดเลือกนักแสดง
15,000+ ตร.ม
โรงงานผลิตที่ทันสมัย
เวิร์คช็อปภายในองค์กรแบบครบวงจร ซึ่งครอบคลุมถึงการหล่อ, CNC ที่มีความแม่นยำ และการขัดกระจกด้วยมือ
กว่า 100 ประเทศ
พันธมิตรการจัดจำหน่ายทั่วโลก
พันธมิตรด้านการจัดหาระดับ Tier 1 ระยะยาวแก่ผู้จัดจำหน่ายทางทะเลชั้นนำทั่วอเมริกาเหนือ ยุโรป และ
โอเชียเนีย
3 วัน
การจัดส่งสำหรับ SKU ในสต็อก
สำหรับสินค้าที่ไม่มีในสต๊อก คาดหวัง
ประมาณ 30 วัน เพื่อกำหนดการผลิตและการเตรียมการ
กลุ่มฮาร์ดแวร์ที่ครอบคลุม
เหล็กกล้าไร้สนิม AISI 316 / 316L พร้อมการขัดเงาด้วยมือเพื่อการกัดกร่อนของน้ำเค็มสูงสุด ทนทานและมีคุณค่าทางสุนทรีย์ที่ยั่งยืน
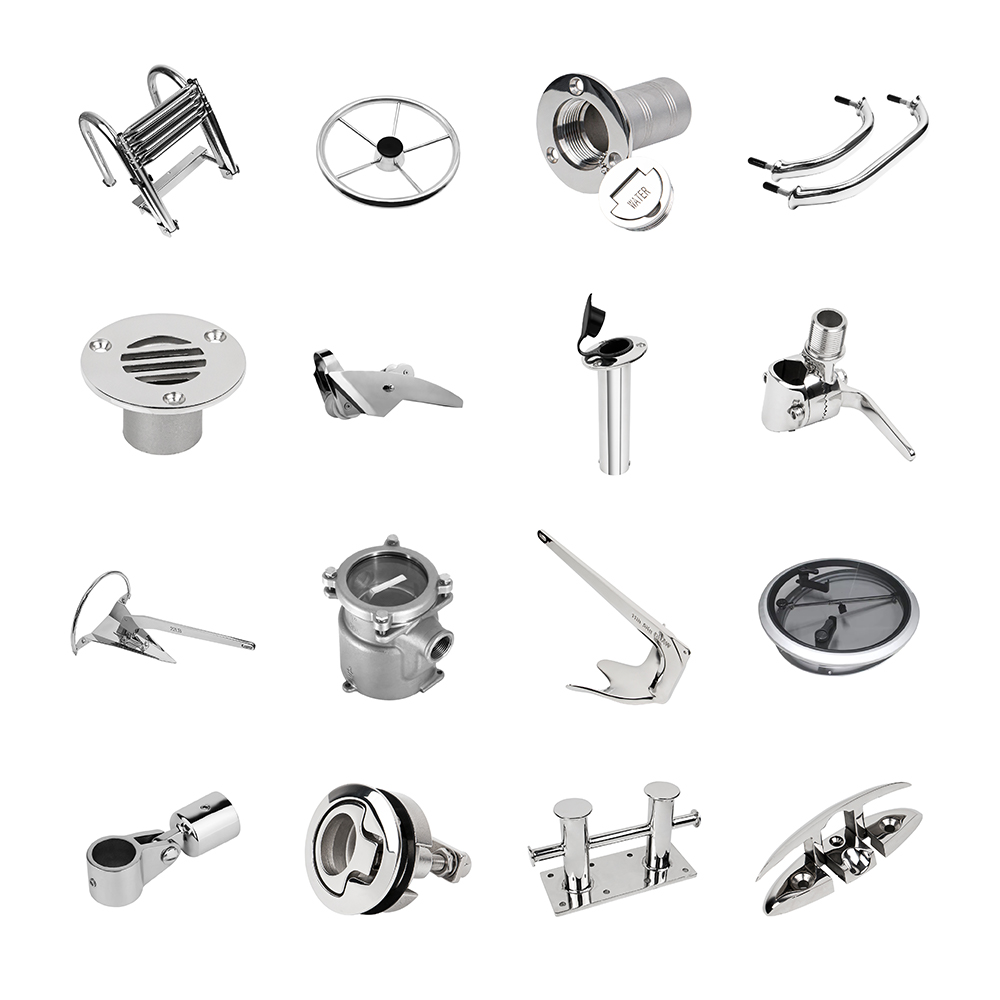

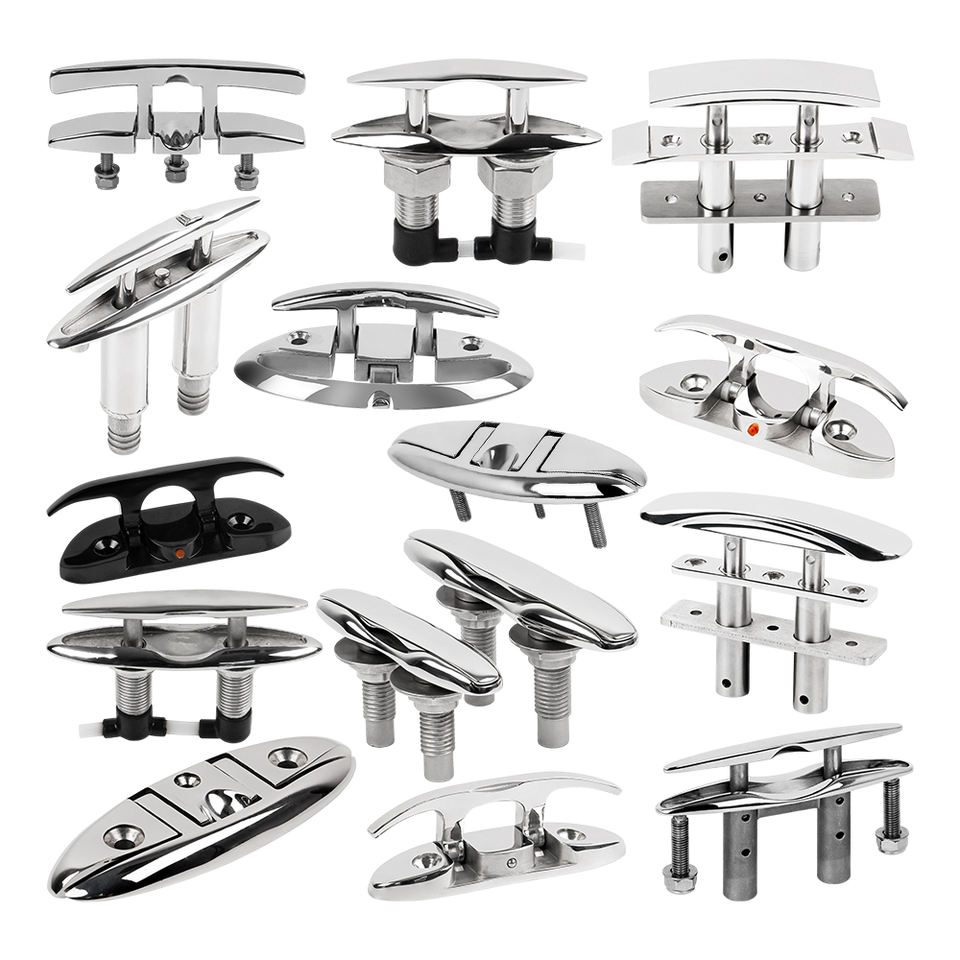
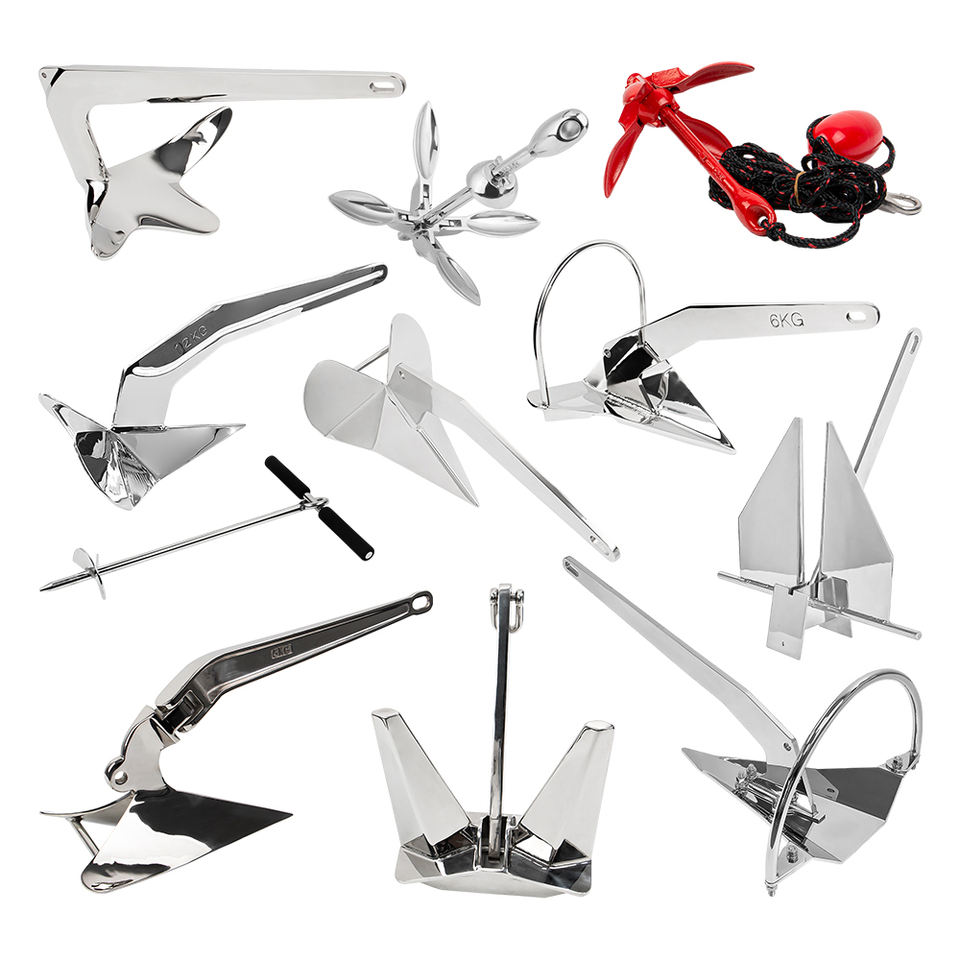
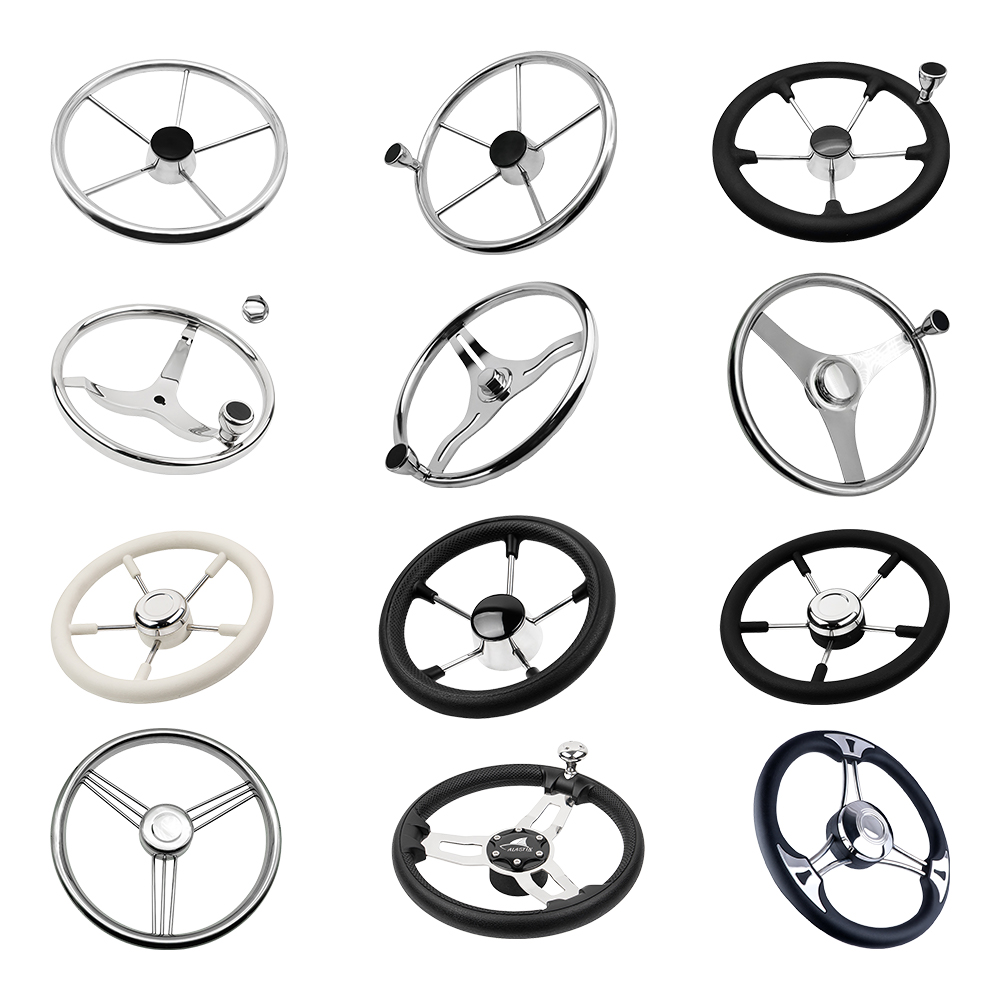
* หมวดหมู่เพิ่มเติมและแคตตาล็อกฉบับเต็มพร้อมข้อกำหนดตามคำขอ
โครงการวิศวกรรมที่เลือก
สองตัวอย่างของการควบคุมทางวิศวกรรม: การปรับปรุงประสิทธิภาพบานพับลดแรงสั่นสะเทือนผ่านความแม่นยำในการหล่อ และการตรวจสอบ การส่ายของพวงมาลัยหลังการเชื่อมครั้งสุดท้าย
กรณีที่ 01 · การพัฒนาประสิทธิภาพ
การปรับปรุงประสิทธิภาพบานพับหมาด ๆ ผ่านการหล่อ ความแม่นยำ
หลังจากชี้แจงความต้องการของลูกค้าแล้ว เราได้ปรับแต่งความแม่นยำของกระบวนการหล่อการลงทุน ผ่านการทำซ้ำหลายครั้งและทดสอบบานพับที่แก้ไขแล้ว
ความต้องการของลูกค้า
ลูกค้าต้องการบานพับลดแรงสั่นสะเทือนที่จะคงการควบคุมที่จำเป็นของฝาปิดตลอดการทำงาน ช่วงมุมหลังจากใช้งานซ้ำแล้วซ้ำอีก ความสมบูรณ์ที่เหลืออยู่นั้นไม่เพียงพอ: ประสิทธิภาพการหน่วงก็ต้องมีเช่นกัน ประเมินแล้ว
การปรับปรุงทางวิศวกรรม
เราได้ปรับปรุงกระบวนการหล่อแบบซิลิกาโซลเพื่อปรับปรุงความแม่นยำของมิติของบานพับ ส่วนประกอบส่งผลให้ประสิทธิภาพการหน่วงดีขึ้น
ผลการรีวิวจากลูกค้า
ลูกค้าได้ตรวจสอบผลลัพธ์หลังการปรับปรุงที่แสดงไว้ที่นี่ และพอใจกับบานพับที่ได้รับการปรับปรุงใหม่ ประสิทธิภาพการทำงานของโครงการ
เหตุใด Damping Loss จึงปรากฏใกล้กับตำแหน่งปิดก่อน?
ในการตั้งค่าการทดสอบนี้ ฝาจะอยู่ใกล้แนวนอนเมื่อปิด น้ำหนักของมันจึงให้มากที่สุด ช่วงเวลาปิดใกล้กับตำแหน่งปิด เมื่อประสิทธิภาพการหน่วงลดลง การควบคุมจะไม่เพียงพอ ปรากฏให้เห็นในช่วงมุมนี้ก่อน
ภาพประกอบความสัมพันธ์ทางกล เส้นโค้งแสดงโมเมนต์การปิดฝาสัมพัทธ์ ไม่ใช่บานพับที่วัดได้
แรงบิดที่ทำให้หมาด ๆ
บันทึกการทดสอบการทำให้หมาด ๆ หลังการปรับปรุง
ได้รับบานพับปรับปรุงใหม่ 1 คู่ เมื่อวันที่ 6 พฤษภาคม 2568 · ฝา 1.6 กก. · ช่วงมุม 5 มุม
ตกลง / ไม่เสถียร / NG — รายการสถานะเชิงคุณภาพจากบันทึกการทดสอบดั้งเดิม
| การบันทึกการเปิด/ นับปิด |
0–30° | 30–45° | 45–60° | 60–70° | 70–90° |
|---|---|---|---|---|---|
| 100 | ตกลง | ตกลง | ตกลง | ตกลง | ตกลง |
| 200 | ตกลง | ตกลง | ตกลง | ตกลง | ตกลง |
| 250 | ไม่เสถียร | ตกลง | ตกลง | ตกลง | ตกลง |
| 300 | NG | ไม่เสถียร | ตกลง | ตกลง | ตกลง |
| 800 | NG | NG | ไม่เสถียร | ตกลง | ตกลง |
| 1100 | NG | NG | NG | ไม่เสถียร | ตกลง |
| 1,800 | NG | NG | NG | NG | ไม่เสถียร |
| 2,000 | NG | NG | NG | NG | การทำให้หมาด ๆ สูญหายไปมาก |
ที่จุดตรวจที่บันทึกไว้ของการดำเนินการเปิดและปิด 100 และ 200 ช่วงมุมทั้งห้าคือ ทำเครื่องหมายตกลง รายการที่ไม่เสถียรแรกปรากฏที่ 250 ในช่วง 0–30° รายการต่อมาจะแสดง ระยะที่ได้รับผลกระทบขยายออกไปเมื่อการทดสอบดำเนินต่อไป ที่ 2,000 บันทึกจะแสดง NG ในช่วงสี่มุมแรก และการหน่วงจะสูญเสียไปอย่างมากในช่วง 70–90° ไม่มีการบันทึกรอยแตกที่มองเห็นได้ในรายการ จุดตรวจ
กรณีที่ 02 · ความสามารถในการทำซ้ำของการผลิต
การควบคุมการหมุนพวงมาลัยหลังการเชื่อมขั้นสุดท้าย
การแก้ไขขอบล้อหลังการเชื่อมตะเข็บเป็นเพียงขั้นตอนกลางเท่านั้น เชื่อมซี่ล้อและดุมเข้ากับชิ้นงานเสร็จแล้ว ล้อสามารถทำให้เกิดการเคลื่อนตัวเพิ่มเติมได้ ดังนั้นจึงมีการตรวจสอบการเบี่ยงเบนหนีศูนย์อีกครั้งหลังจากการเชื่อมประกอบขั้นสุดท้าย
การตรวจสอบการหมุนของตัวบ่งชี้การหมุนหลังการเชื่อมประกอบขั้นสุดท้าย
ลำดับการผลิต
1 ริมโรลลิ่ง
2 การเชื่อมตะเข็บริม
3 Truing ขอบเริ่มต้น
4 ขัดขอบ
5 การเชื่อมประกอบขั้นสุดท้าย
6 การตรวจสอบความเบี่ยงเบนของตัวบ่งชี้การหมุน
7 การแก้ไขความจริง
8 การบรรจุ
การตรวจสอบการเชื่อมขั้นสุดท้าย
ล้อที่เสร็จสมบูรณ์จะได้รับการตรวจสอบด้วยตัวบ่งชี้การหมุนจนสุดและแก้ไขตามความจำเป็นก่อนหน้านี้ การบรรจุ การตรวจสอบเหล่านี้เป็นส่วนหนึ่งของลำดับการผลิต ไม่ใช่แค่การอนุมัติตัวอย่างเท่านั้น
ขีดจำกัดการตรวจสอบที่ระบุ — โปรแกรมนี้
±2.5 มม
ขึ้นไปสูงสุด 2.5 มม. และด้านล่าง 2.5 มม. ในการตั้งค่าการตรวจสอบที่ตกลงกัน
การผลิตจะถูกควบคุมเพื่อให้บรรลุเป้าหมายภายในที่เข้มงวดมากขึ้นก่อนการบรรจุ การตั้งค่าการตรวจสอบและการยอมรับ
วงเงินที่ตกลงกันไว้สำหรับแต่ละโครงการ
ความแข็งแกร่งและความน่าเชื่อถือ
ส่งตรงจากโรงงานหล่อแบบพิเศษของเรา — สร้างขึ้นเพื่อให้มีกำลังการผลิตปริมาณมากและเป็นวัสดุที่เข้มงวด ความซื่อสัตย์และระยะเวลารอคอยสินค้าที่เชื่อถือได้สำหรับพันธมิตรของ Andy Marine
การควบคุมการผลิตภายในองค์กร 100%
ตั้งแต่เครื่องมือที่มีความแม่นยำและการหล่อการลงทุนด้วยซิลิกาโซลที่มีความแม่นยำ ไปจนถึงการขัดเงาด้วยมือและการ บรรจุภัณฑ์, การผลิตภายในองค์กร 100% ของเราช่วยให้มั่นใจได้ถึงการควบคุมคุณภาพโดยรวมและราคาโรงงานโดยตรง
กำลังการผลิตมากกว่า 100 ตันต่อเดือน
ติดตั้งสายฉีดแวกซ์อัตโนมัติ เตาเหนี่ยวนำประสิทธิภาพสูง และผู้มีประสบการณ์ของเรา ด้วยทีมงานวิศวกร เราจึงสามารถจัดการกับการขนส่งตู้คอนเทนเนอร์ตามปริมาณและคำสั่งซื้อจำนวนมากได้อย่างน่าเชื่อถือ
การทดสอบที่เข้มงวดและสามารถตรวจสอบย้อนกลับได้ 100%
พารามิเตอร์ที่สำคัญทุกตัวได้รับการควบคุมตลอดการผลิต รวมถึงสเปกโตรมิเตอร์วัตถุดิบด้วย การตรวจสอบ (EN 10204 3.1 MTC) การตรวจสอบขนาด CMM และการทดสอบสเปรย์เกลือ 72–120 ชั่วโมงก่อนการขนส่งจำนวนมาก
ระยะเวลาดำเนินการสำหรับการสั่งซื้อจำนวนมากและการสั่งซื้อซ้ำ
โดยทั่วไปสินค้ามาตรฐานจะมีระยะเวลารอคอยในการผลิต 30 วัน ระยะเวลาในการสั่งซื้อแต่ละครั้งได้รับการยืนยันด้วย ใบเสนอราคาของคุณขึ้นอยู่กับการเลือกผลิตภัณฑ์และปริมาณ
เราจะซื่อสัตย์ — เราใส่ใจเกี่ยวกับงานนี้
โดยแก่นแท้แล้ว เรามองว่ามันเป็นการสนทนา คุณนำประสบการณ์การใช้งานปลายทาง วิสัยทัศน์ของผลิตภัณฑ์ที่คุณมีมา แบกมานานหลายปี เรานำความเชี่ยวชาญด้านการคัดเลือกนักแสดงมาหลายทศวรรษ ความมีระเบียบวินัยของ DFM และความสามารถในการผลิตเต็มรูปแบบ เมื่อทั้งสองฝ่ายมารวมกัน เราเชื่อว่าสิ่งที่ออกมาไม่ใช่สิ่งที่ไม่สามารถสร้างขึ้นได้โดยลำพัง
หุ้นส่วนของเราในออสเตรเลียใช้เวลาสามสิบปีในอุตสาหกรรมนี้ สิบแปดปีนั้น เขากำลังปรับปรุงแนวคิดของเขา ยื่นจดสิทธิบัตร และค้นหาใครสักคนที่สามารถทำให้มันเกิดขึ้นได้จริง เราทำ. และเป็นส่วนหนึ่งของ นั่นมีความหมายอย่างมากสำหรับเรา
เรารู้ว่าความคิดและความพากเพียรสามารถอยู่เบื้องหลังแนวคิดเกี่ยวกับผลิตภัณฑ์ได้มากเพียงใด เมื่อมีคนไว้วางใจให้เราช่วยทำให้ จริงสิ เราจริงจังกับเรื่องนั้น และนี่คือส่วนหนึ่งของงานนี้ที่เราชอบอย่างแท้จริง


